专注硅碳棒行业
生产、销售、服务,完全无后顾之忧
全国服务热线:
18653361665
专注硅碳棒行业
生产、销售、服务,完全无后顾之忧
18653361665
咨询热线
山东鑫亿新材料科技有限公司
联系人:刘经理
手机:18653361665
地址:淄博市高新区宝西路29号
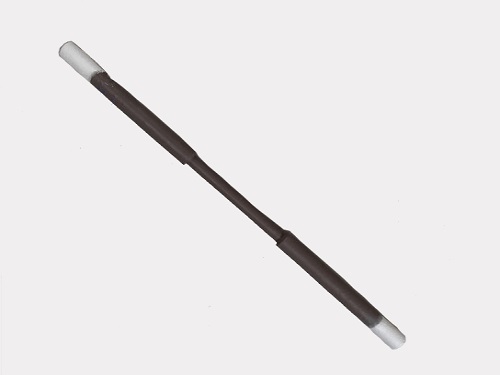
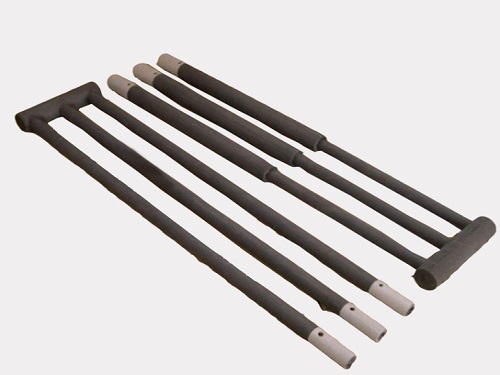
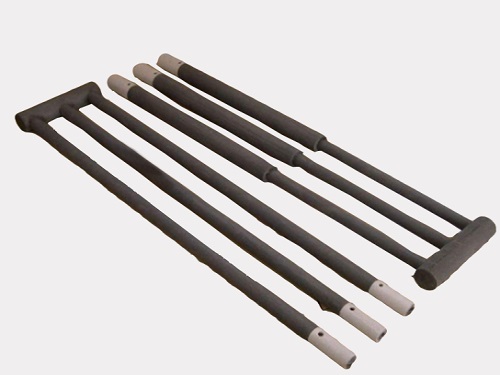
由的实验结果可以知道,粗端部硅碳棒挤出成型工艺中泥料的大颗粒有利于提高粗端部硅碳棒坯体的密度,分别将粗颗粒粒径改为800 um, 1200 um,研究其对粗端部硅碳棒挤出成型的影响。各个级配中的添加剂和水的用量都大致相同。
图4-13是三种不同大颗粒用量与粗端部硅碳棒挤出压力的关系图,可以看出,当大颗粒粒径变大后,泥料的粗端部硅碳棒挤出压力也随之增加,而且粗端部硅碳棒挤出压力随大颗粒用量的变化趋势一致。说明泥料中大颗粒的粒径变大致使泥料中的摩擦阻力上升,致使泥料的粗端部硅碳棒挤出压力增大。特别是大颗粒从80伽m变为120伽m时,上升的幅度非常大。图4-14是相对应于泥料粗端部硅碳棒挤出时的粗端部硅碳棒坯体密度。从图中可以看出,当大颗粒为80伽m时,粗端部硅碳棒坯体密度继续上升,而且其规律与以60伽m为大颗粒的粗端部硅碳棒坯体基本相同。但当大颗粒为1200,um时,大颗粒在用量为68%时就达到了最大值,且其堆积密度仅为2.525g/cm3,低于用60你cm和800,ccm作为大颗粒的最高粗端部硅碳棒坯体密度2.528留cm3cm2.J6J沙砰。这说明当泥料中的大颗粒粒径变为10伽m时,成型后的坏体空隙率较大,颗粒没有达到紧密堆积的效果。这一可能足因为颗粒粒径太大,致使泥来的可塑性急剧变差,颗粒间相对滑移困难,泥料中的颗粒没有产生重排的效果。因此本实验中,120伽m为粗颗粒时不利于泥料的粗端部硅碳棒挤出成型,以80伽m为最大颗粒时得到了最高的生坯密度,当其级配为800,um, 100,um,知m,比值为7.2:1:1.8时,达到最高密度为2.565g/cm3。
压缩比的影响本实验的料筒直径为100mm,粗端部硅碳棒挤出角定为60度,改变模嘴定型段内径,分别粗端部硅碳棒挤出成型外径为14mm, 25mm, 30mm的粗端部硅碳棒,中心针的直径分别为6mm,12mm, 15mm。由式2-11可以得出其压缩比分别为98.4%, 95.2%, 93.3%。用相同的级配和相同的添加剂配方制备泥料,用不同的模嘴粗端部硅碳棒挤出。压缩比与粗端部硅碳棒挤出压力和粗端部硅碳棒坯体密度的关系分别如图4-11和图4-12所示。由图中可以看出,压缩比由93.3%上升到95.2%和98.4%时,粗端部硅碳棒挤出成型压力随之增加。这是因为随着压缩比的增加,虽然料筒的直径没有增加,但是定型段的直径缩小,使泥料的之间的摩擦力增加,致使成型压力增大。当压缩比从93.3%增大到95.2%时,粗端部硅碳棒坯体密度有较大的增加,但是增加到98.4%时,密度增加的效果并不明显,而压力增加量很大。所以本实验选用模具的压缩比为95.2%较好。http://www.guitanbang.net.cn/
微信扫一扫
添加微信服务咨询
全国服务热线:
📍地址:山东省淄博市高新区宝西路29号 👩💻联系人:刘经理 📱手机:186-533-61665
©版权所有:山东鑫亿新材料科技有限公司 🌐网址:www.guitanbang.net.cn
ICP备案:鲁ICP备2026024361号-1 免责声明